

Кейс по ремонту преобразователя частоты ABB ACS800-104-0580-7
Надёжность электроприводных комплексов на объектах металлообрабатывающей промышленности напрямую определяет непрерывность технологического цикла. Внезапный останов мощного частотно-регулируемого привода на прокатной линии, прессовом оборудовании или тяжёлом станке с ЧПУ приводит к срыву производственного графика, браку заготовок и существенным финансовым потерям. При этом диагностика высоковольтных и мощных приводов требует особого инженерного подхода: симптомы, указывающие на внешнюю аварию, нередко маскируют глубокие внутренние дефекты силовой электроники.
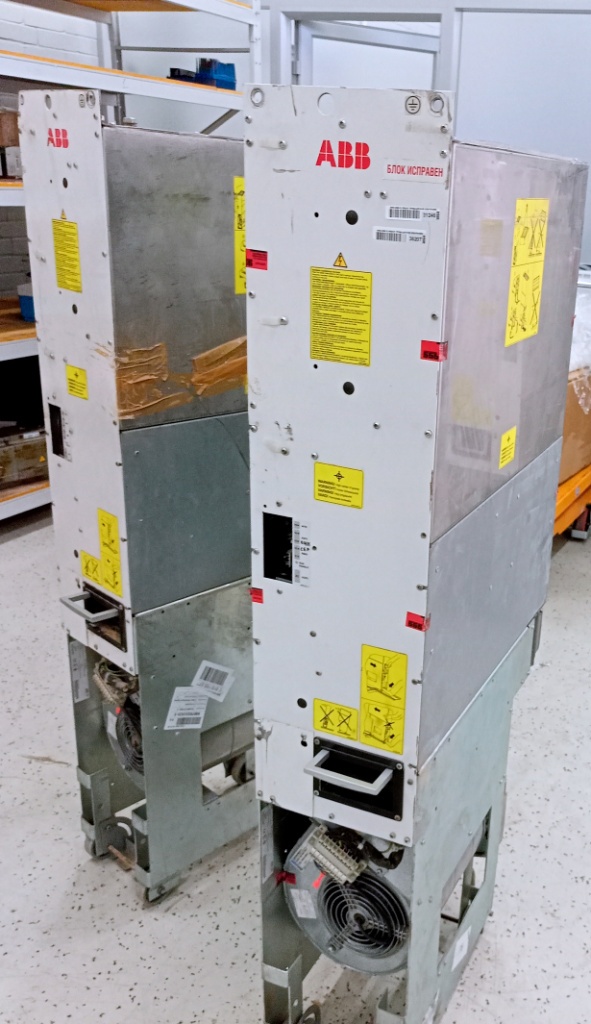
В настоящем кейсе рассмотрен практический опыт сервисной лаборатории по локализации причины ошибки 2340 («Короткое замыкание по фазе») в шкафном инверторном модуле ABB ACS800-104-0580-7+C126+E205+V991 (мощность 580 кВт, напряжение питания 690 В), восстановлению повреждённых силовых компонентов и механических узлов, а также проведению контрольных нагрузочных испытаний на специальном стенде.
Оборудование и исходная симптоматика отказа
Преобразователь частоты серии ABB ACS800-104 мощностью 580 кВт эксплуатируется в составе электропривода технологического узла металлообрабатывающего производства с повышенными требованиями к точности регулирования частоты вращения и поддержанию динамического крутящего момента асинхронного электродвигателя. Серия ACS800-104 представляет собой модульное исполнение для многоприводных систем с общей шиной постоянного тока (DC-звеном).
Симптом неисправности проявился непосредственно при попытке запуска технологической линии:
- Сообщение на панели оператора (CDP-312R): аварийный код
2340 SHORT CIRC(«Короткое замыкание по фазе»). - Поведение системы: привод мгновенно блокировал формирование ШИМ-импульсов и снимал готовность к работе сразу после поступления сигнала «Пуск».
- Диагностический признак: при физическом отключении силовых кабелей электродвигателя от выходных клемм U2, V2, W2 преобразователя и повторной подаче команды «Пуск» авария 2340 воспроизводилась повторно в 100% попыток.
Факторы и первопричины возникновения отказа
Металлообрабатывающее производство создаёт одну из наиболее жестких сред для силовой полупроводниковой техники. Комплексный инженерный анализ показал, что аварийное состояние инвертора было вызвано суперпозицией эксплуатационных, тепловых и механических факторов:
- Циклические ударные и знакопеременные нагрузки: технологический процесс предполагает частые циклы разгона, торможения, частые пуски и динамические реверсы привода, что существенно ускоряет деградацию силовой компонентной базы.
- Накопленный коммутационный износ: эксплуатация привода вблизи номинальной мощности (580 кВт при 690 В) с высокой плотностью коммутационных токов со временем исчерпывает ресурс ключевых компонентов при отсутствии превентивного сервисного обслуживания.
- Механические повреждения корпуса и шинопровода: в ходе дефектовки обнаружено разрушение диэлектрического пластикового фиксатора силовой шины звена постоянного тока (DC-link) и критический износ оси направляющих/транспортировочных колёс выкатной тележки модуля.
Этапы диагностики и выполненный объём ремонта
Восстановление инверторного модуля ACS800-104 выполнялось по специализированному регламенту компонентного ремонта в условиях оборудованной лаборатории в два взаимосвязанных цикла: электрический и механический.
| Узел / система | Выявленное повреждение | Выполненные технологические операции | Метод контрольной верификации |
|---|---|---|---|
| Силовой инверторный блок | Пробой 2 силовых ключей IGBT вследствие термоциклической деградации | Демонтаж узла, замена всех силовых элементов инверторной части, очистка радиатора, замена теплопроводящего компаунда с контролем момента затяжки | Статическая проверка переходов, проверка емкостей затворов, тест драйверов оптической развязки |
| Плата драйверов затворов | Риск повреждения вторичных цепей управления при пробое силового ключа | Комплексная диагностика формирования импульсов управления, проверка защитных стабилитронов и цепей desaturation | Осциллографический контроль крутизны фронтов импульсов управления |
| Крепление шины DC-звена | Разрушение опорного диэлектрического кронштейна силовой шины | Химическое восстановление геометрии с применением промышленного трёхкомпонентного высокопрочного компаунда с последующей механической обработкой посадочных мест | Проверка прочности на излом и контроль сопротивления изоляции мегомметром 2500 В |
| Шасси модуля (выкатная тележка) | Люфт и выработка оси транспортировочных колёс модуля инвертора | Токарно-фрезерное изготовление новой прецизионной металлической оси повышенной твёрдости с проточкой канавок под стопорные кольца | Контроль геометрии, плавности хода и соосности посадочных направляющих шкафа |
| Выходной контроль и испытания | Требуется подтверждение стабильности работы силовой части под нагрузкой | Двухэтапная программа испытаний: базовый функциональный запуск и стресс-тестирование на специализированном нагрузочном стенде | Снятие тепловой карты тепловизором, контроль токов фаз и стабильности выходного напряжения |
Испытания на специализированном стенде
Для подтверждения надёжности отремонтированного блока инвертор прошёл программу двухэтапных испытаний:
1. Функциональное тестирование без нагрузки: проверка запуска от испытательного стенда на напряжении 690 В, верификация сигналов датчиков тока, калибровка каналов обратной связи, снятие осциллограмм выходного ШИМ-напряжения.
2. Нагрузочные испытания: модуль подключался к нагрузочному контуру на базе связки двигателей с рекуперацией мощности. Тестирование позволило подтвердить симметрию фазных токов, отсутствие локального перегрева восстановленного узла шины DC-звена и термостабильность установленных IGBT-элементов в режимах динамического наброса нагрузки.
Инженерные рекомендации по предотвращению повторных отказов
Для исключения аварийных остановов преобразователей частоты мощностью от 150 кВт до 580 кВт на металлообрабатывающих предприятиях рекомендуется реализовать комплекс превентивных мер:
- Оптимизация параметров ramp-up и di/dt: при частых пусках оборудования необходимо программно ограничить крутизну нарастания тока и интенсивность динамического торможения. Если технология позволяет, следует увеличить время разгона/торможения (Ramp time) на 10–15% либо включить S-образную характеристику разгона для сглаживания ударных моментов.
- Ревизия теплового режима и принудительного охлаждения: регулярная инспекция и очистка противопылевых фильтров шкафа, ревизия производительности канальных вентиляторов охлаждения, проверка чистоты воздушных каналов радиатора. Температура внутри шкафа не должна превышать +40 °C в пиковых режимах.
- Мониторинг качества питающей электросети: на предприятиях металлообработки работа электродуговых установок, сварочных постов и тиристорных регуляторов вызывает высокочастотные гармонические искажения и провалы питающего напряжения. Рекомендуется установка сетевых дросселей, ЭМС-фильтров и проверка исправности входных варисторов сетевого фильтра.
- Проведение регулярной протяжки силовых соединений: циклический нагрев и охлаждение приводят к ослаблению резьбовых соединений ошиновки постоянного тока и выходных силовых клемм. Моментная протяжка динамометрическим ключом должна входить в график регламентного ППР не реже одного раза в 6 месяцев.
Чек-лист для дежурного инженера при возникновении ошибки 2340
При фиксации ошибки «Короткое замыкание по фазе» на преобразователях частоты ABB ACS800 рекомендуется действовать по следующему алгоритму:
☐ Обесточить вводной шкаф, заблокировать разъединитель (LOTO) и выждать не менее 5 минут для полного разряда конденсаторов звена постоянного тока (проконтролировать мультиметром напряжение DC-шины < 50 В).☐ Полностью отсоединить силовые кабели электродвигателя (U2, V2, W2) от выходных клемм преобразователя.
☐ Подать оперативное напряжение цепей управления и сымитировать команду «Пуск». Если ошибка 2340 возникает повторно — неисправность локализована внутри шкафа ПЧ.
☐ Произвести прозвонку выходных силовых цепей в режиме диодного теста (проверка обратных диодов IGBT между DC+, DC- и клеммами фаз). Разница прямого падения напряжения более чем на 0,05 В указывает на повреждение перехода.
☐ Замерить сопротивление изоляции кабельной линии и обмоток электродвигателя мегомметром относительно земли и между фазами (только при отключённом от ПЧ кабеле!).
☐ Провести визуальный осмотр состояния конденсаторов звена постоянного тока, диэлектрических изоляторов шин и плат драйверов на предмет следов копоти или термического перегрева.
☐ В случае выявления внутреннего пробоя ключей не производить повторные запуски во избежание разрушения драйверов и платы управления; передать силовой блок в специализированный сервисный центр.
Необходима помощь?
Мы проконсультируем вас!
Заполните форму и наши специалисты свяжутся с вами в ближайшее время!
Ответы на часто задаваемые вопросы
Ошибка 2340 формируется микропроцессорной системой на основе аппаратных сигналов от датчиков тока или схемы контроля насыщения силовых ключей (desaturation detection). Если один из IGBT-модулей пробит (находится в коротком замыкании) либо пробит встречно-параллельный диод, то при открытии парного ключа в той же фазной стойке возникает сквозной ток короткого замыкания по шине DC.
Защита драйвера срабатывает за доли микросекунды и выставляет флаг аварии ещё до того, как ток мог бы пойти в сторону нагрузки. Именно поэтому дефект устойчиво воспроизводится при разомкнутых выходных клеммах.
В высокомощных приводах (особенно на напряжение 690 В) замена единичного модуля допустима только при условии полной идентичности его характеристик остальным элементам (одна партия, одинаковое время переключения, емкость затвора и прямое падение напряжения).
Если параметры модулей будут отличаться, возникнет динамический перекос токов между параллельными кристаллами, что приведёт к быстрой повторной аварии. В данном кейсе были заменены оба парных силовых элемента с обязательной проверкой симметрии управления.
Разрушение пластиковых диэлектрических опор вызвано комбинацией механических вибраций, термического старения полимера под воздействием температуры шкафа и электродинамических усилий, возникающих при импульсных коммутациях больших токов.
Дополнительную роль сыграл износ транспортировочных колес: при регулярных выкатах тяжелого силового модуля (массой свыше 150 кг) для ревизии без исправных направляющих возникают ударные перекосы шасси, передающие механическое напряжение на жестко закрепленные шинопроводы.
Проверка на холостом ходу показывает лишь факт открывания и закрывания ключей при малых токах. Однако до 70% скрытых дефектов проявляются исключительно в режиме номинальной токовой нагрузки и рабочего напряжения 690 В.
Нагрузочный стенд позволяет проверить качество теплоотвода, отсутствие локального нагрева паяных соединений, устойчивость драйверов к электромагнитным помехам при максимальной коммутационной мощности и симметрию распределения токов по фазам.
С учётом тяжелых условий эксплуатации (циклические нагрузки, токопроводящая пыль, вибрации) рекомендуется проводить регламентное ТО не реже 1 раза в 6 месяцев. В регламент обязательно включаются: продувка радиаторов сухим сжатым воздухом, замена фильтров шкафа, тепловизионный контроль контактных соединений, проверка емкости конденсаторов DC-звена и динамометрическая протяжка силовых шин.
Столкнулись с похожей проблемой на своём оборудовании?
«Инженерная компания «555» специализируется на диагностике и восстановлении преобразователей частоты ABB и других производителей — на компонентном уровне, с использованием оригинального диагностического оборудования производителей. Бесплатный предварительный осмотр на предмет ремонтопригодности. Гарантия на ремонт. Заполните форму «Необходима помощь» или позвоните: 8-800-555-89-01.
Необходима помощь